
Für Hersteller und Zulieferer im Defense-Bereich:
Schweißvorrichtungen, die bei 100 Stück starten und 1.000 mitmachen
Für große Schweißbaugruppen aus Panzerstahl, die heute in kleinen Losen entstehen und morgen in Serie gehen sollen. Wirtschaftlich ab dem ersten Los, vorbereitet für die Schweißzelle und offen für die nächste Variante.
Über 20 Jahre Betriebsmittelbau. Konstruktion und Fertigung im Haus, Bad Iburg.
Ihre erste Vorrichtung ist schon so gebaut, dass sie später als Wechselvorrichtung in eine Schweißzelle passt.
Die Spanntechnik fängt Materialschwankungen von mehreren Zehnteln ab, statt ins Leere zu laufen.
Ein Grundrahmen trägt mehrere Varianten, statt dass Sie für jede Variante einen eigenen Rahmen bauen.
Steigt die Stückzahl, wird aus einer Vorrichtung zwei, ohne neu zu konstruieren.
TISAX
zertifiziert nach dem Prüfstandard der Automobilindustrie
20+
Jahre Betriebsmittelbau, Konstruktion und Fertigung im Haus in Bad Iburg
über 100 Folgen
Betriebsmittelpraxis im Podcast „Fix & Fertig“
Das eigentliche Problem
Defense ist kein einfacher Maschinenbau
Eine Schweißvorrichtung für eine gepanzerte Seitenwand ist auch nur eine Schweißbaugruppe? In der Halle sieht das anders aus: Baugruppen von vier bis sechs Metern, sechs bis acht Millimeter Panzerstahl, sicherheitsrelevante Nähte, die in Wannenlage geschweißt werden müssen, und Stückzahlen, die gerade erst anlaufen.
Am Anfang stehen oft 100 Stück, später sollen es 1.000 werden. Zu wenig für eine vollautomatisierte Linie, zu viel, um weiterzumachen wie bisher. Wer jetzt für jede Variante eine eigene, massive Vorrichtung baut, bezahlt Material, Schweißen, Glühen, Lackieren und Fräsen gleich mehrfach.
Was eine Vorrichtung im Defense-Bereich können muss
Nicht die größte Vorrichtung gewinnt, sondern die, die mit Ihrer Stückzahl mitwächst und das Budget hält, das Ihrem Endkunden zugesagt ist.
Skalierbar von Anfang an
Wir starten mit einer einfachen Handschweißvorrichtung und einem durchdachten Spannsystem. Auf der Grundplatte bleibt Platz für Pneumatik, Elektrik und Kodierung, damit sie später auf einem Drehwender oder Drehtisch in der Schweißzelle arbeiten kann.
Spannen trotz Materialschwankung
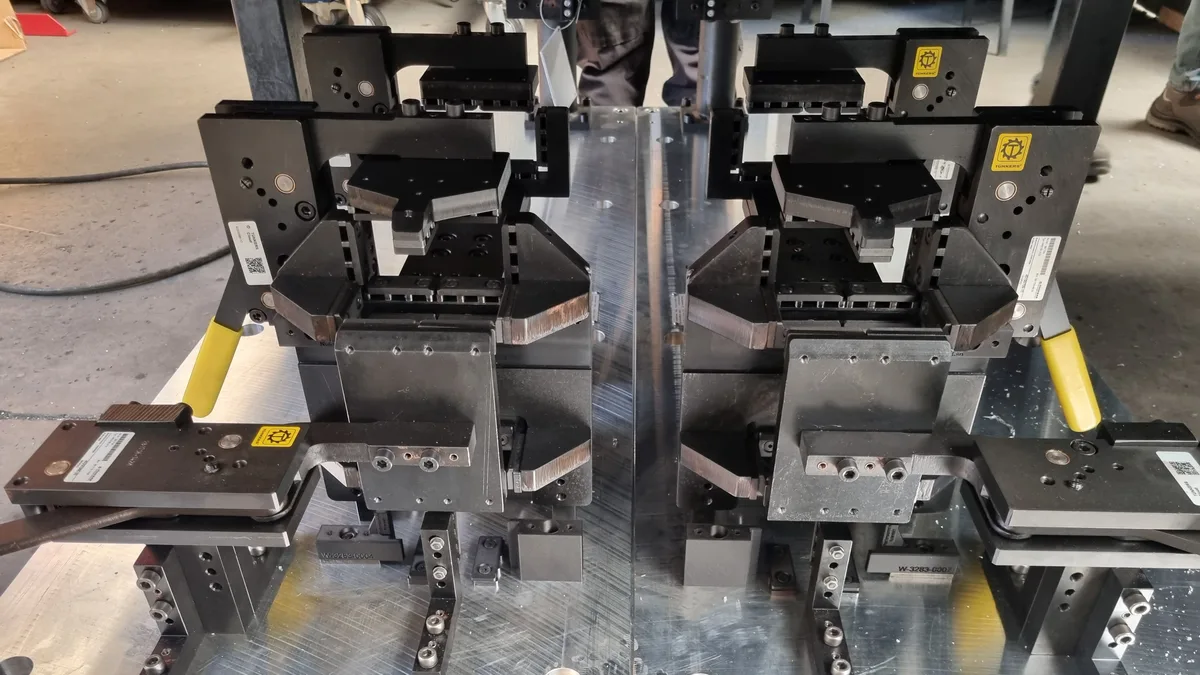
Panzerstahl schwankt je nach Charge um sechs bis zehn Zehntel. Schraubspanner, gefederte Elemente und einstellbare Spannbrücken bringen den Druck trotzdem dorthin, wo er gebraucht wird.
Ein Grundrahmen, viele Varianten
Das Grundgerüst der Baugruppen ist meist gleich. Ein gemeinsamer Grundrahmen nimmt Produkt A, B, C und D auf, nur die individuellen Aufnahmen wechseln.
Verzug im Griff
Vorrichtung und Schweißprozess entwickeln wir gemeinsam. Dazu gehören Wärmeabfuhr, die passende Spanngeometrie und die Möglichkeit, die Baugruppe in der Vorrichtung abkühlen zu lassen.
Was wir für Defense bauen
Referenzprojekte
Für große Baugruppen aus Panzerstahl, von der Konstruktion bis zur Fertigung.
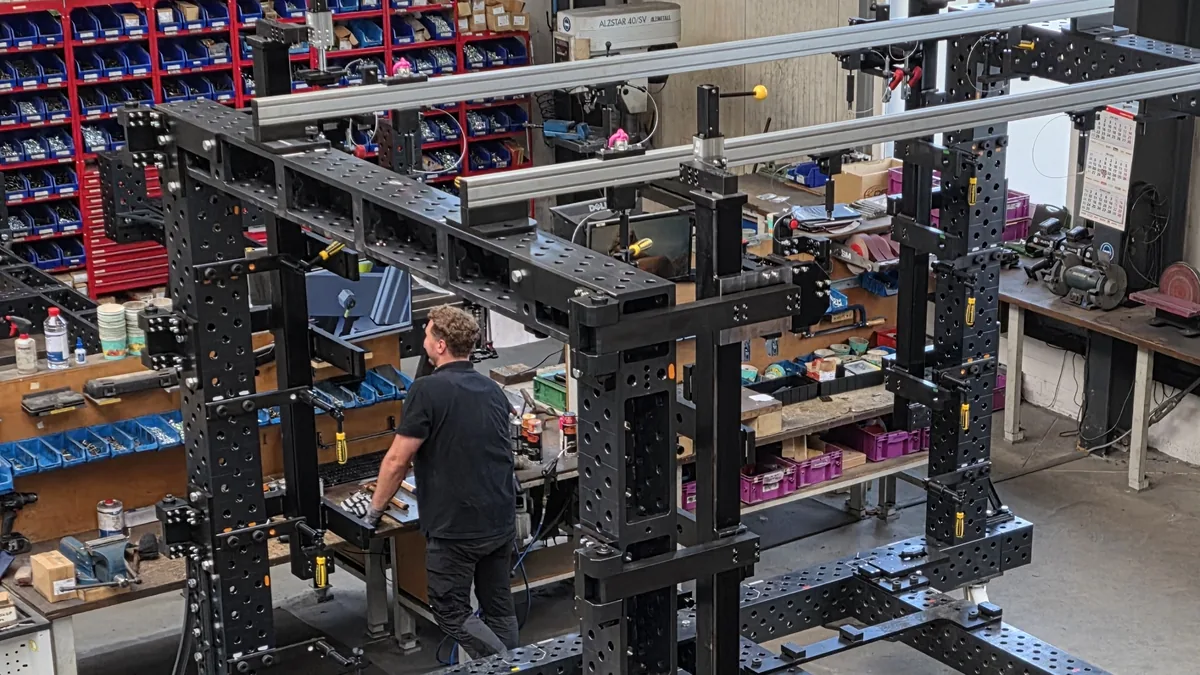
MAG-Handschweißvorrichtungen
Für große Baugruppen aus Panzerstahl, mit Spanntechnik, die Materialschwankungen abfängt.
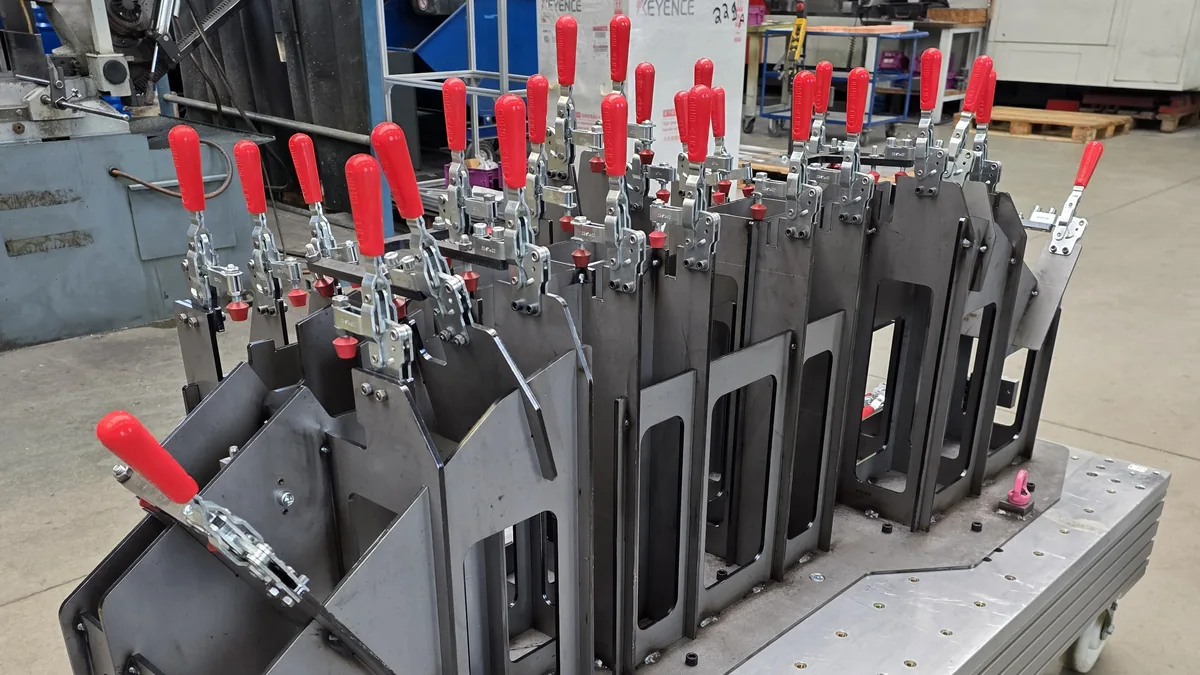
Hand-Punkt-Schweißvorrichtungen
Zum Heften und Punkten, damit die Baugruppe maßhaltig in den Schweißprozess geht.
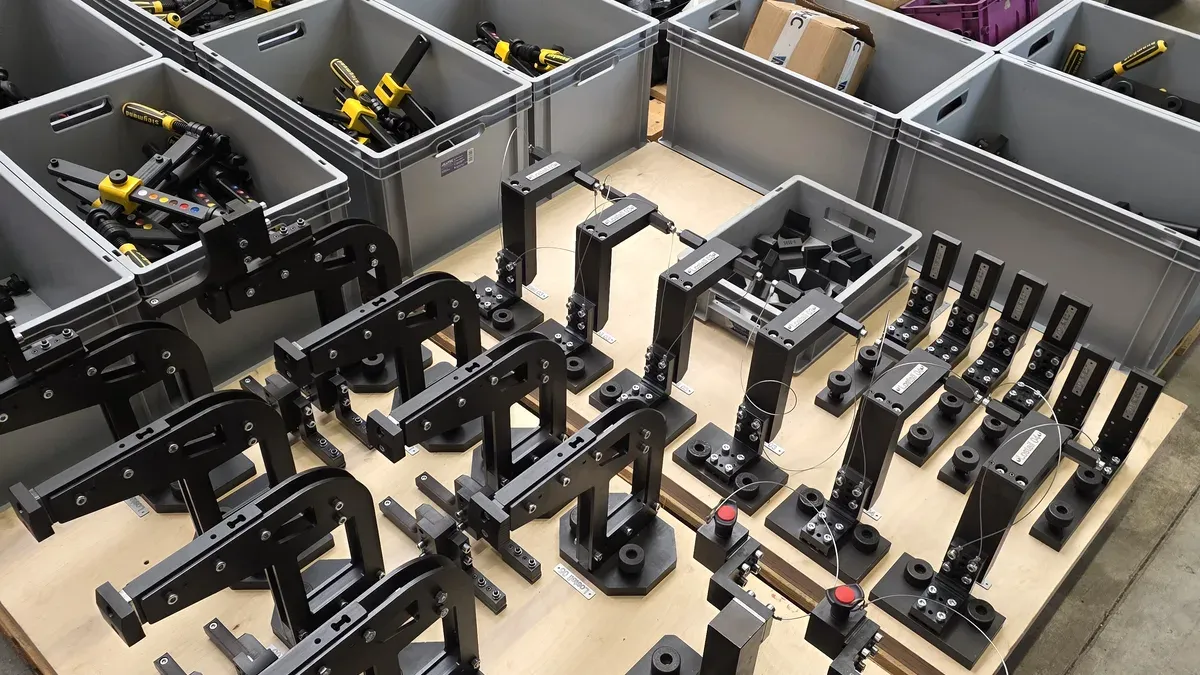
Kontrollvorrichtungen
Prüfen die geschweißte Baugruppe gegen die Funktionsmaße, bevor sie weitergeht.
Montagevorrichtungen
Für den Zusammenbau der fertigen Baugruppen.
Warum WESCAD
Steigt die Stückzahl, wächst die Vorrichtung mit
Haben Sie mit einem Grundrahmen für die Varianten A bis D angefangen und die Stückzahl geht von 100 auf 1.000, bauen wir den Grundrahmen ein zweites Mal. Die Konstruktion gibt es schon, die festen Aufnahmen kommen mit, die individuellen Teile für jede Variante auch. Danach laufen A und B auf dem einen Rahmen, C und D auf dem anderen. Noch günstiger wird es, wenn wir schon beim Produktdesign mit am Tisch sitzen: Auflagen, Anschläge und Positionierhilfen am Bauteil machen die Vorrichtung einfacher und verkürzen die Zeit bis zur Serie.
„Wenn das Produkt entsteht, müssen wir als Vorrichtungsbauer mit am Tisch sitzen.“
Bernd Pille, WESCAD, Folge 112
TISAX
zertifiziert nach dem Prüfstandard der Automobilindustrie
20+
Jahre Betriebsmittelbau. Konstruktion und Fertigung im Haus, Bad Iburg.
Bis Folge 112 erscheint: Betriebsmittelpraxis mit Bernd Pille
Bis Folge 112 am 26. November erscheint, hören Sie hier Folge 107 von „Fix & Fertig“. Bernd Pille spricht über Schweißvorrichtungen für große Baugruppen, Schweißverzug und robuste Umbautechnik.
Ihr Ansprechpartner für Defense
Bernd Pille
Vertrieb & Projektleitung
Häufig gestellte Fragen zu Defense
Für welche Baugruppen im Defense-Bereich baut WESCAD Vorrichtungen?
Vor allem für große Schweißbaugruppen aus Panzerstahl, etwa Seitenwände und Wannenteile von Fahrzeugen, mit vier bis sechs Metern Länge. Dazu Hand-Punkt-, Kontroll- und Montagevorrichtungen für dieselben Baugruppen.
Lohnt sich eine Vorrichtung schon bei 100 Stück?
Oft ja, wenn sie einfach gehalten ist und von Anfang an für mehr Stückzahl vorbereitet wird. Wir rechnen vor der Konstruktion mit Ihnen durch, ob sie sich am ersten Baulos trägt.
Was passiert, wenn die Stückzahl steigt?
Die Vorrichtung ist so ausgelegt, dass sie als Wechselvorrichtung in eine Schweißzelle passt. Bei deutlich mehr Stückzahl bauen wir den vorhandenen Grundrahmen ein zweites Mal und verteilen die Varianten auf beide.
Wie gehen Sie mit Materialschwankungen im Panzerstahl um?
Mit Spanntechnik, die nachstellbar ist: Schraubspanner, gefederte Elemente und einstellbare Spannbrücken. Feste Spannbrücken laufen bei mehreren Zehnteln Abweichung sonst ins Leere oder lassen sich nicht mehr schließen.
Wie verhindern Sie Schweißverzug?
Ganz verhindern lässt er sich nicht. Wir entwickeln Vorrichtung und Schweißprozess gemeinsam, führen Wärme ab und legen die Spanngeometrie so aus, dass die Baugruppe in der Vorrichtung abkühlen kann.
Ihre Stückzahl zieht an und die Vorrichtung soll mitwachsen?
Schicken Sie uns die Zeichnung, die Stückzahl zum Start, die geplante Stückzahl später und die Zahl der Varianten. Sie bekommen eine Einschätzung, wie eine skalierbare Vorrichtung für Ihre Baugruppe aussieht und in welchem Rahmen sie liegt.

Kontakt
WESCAD GmbH - Vorrichtungsbau & Konstruktion
Niedersachsenstraße 26, Bad Iburg 49186
05403 795090
Quick Links
Social Media


Rechtliches
© 2026 — WESCAD GmbH - Vorrichtungsbau & Konstruktion — Alle Rechte vorbehalten